

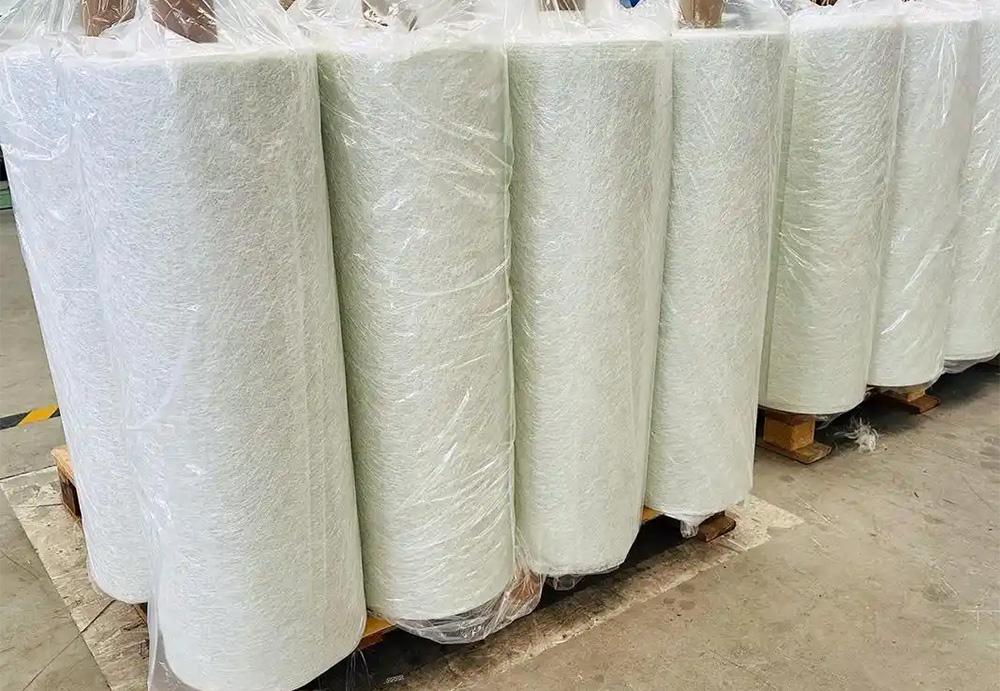
تحت روند پرههای بادی در مقیاس بزرگ و فراساحلی، پایداری، استحکام و سازگاری فرآیند ...مواد کامپوزیتسیستم به طور مستقیم عمر پره و راندمان تولید برق را تعیین میکند. نمد خرد شده الیاف شیشه به عنوان زیرلایه تقویت کننده کلیدی برای پوسته پره، شبکه، لبه حمله، لبه فرار و سایر قطعات، به ماده استاندارد برای پرفیوژن خلاء VARTM، خمیر/قالبگیری دستی با یکنواختی خوب، نفوذ سریع، قالبگیری عالی و اتصال قوی بین لایهای تبدیل شده است. انتخاب مدل و وزن اشتباه، سبکی منجر به نقص سطح و عدم وجود چسب در پرفیوژن میشود و سنگینی بر استحکام ساختاری و عملکرد خستگی تأثیر میگذارد. این مقاله به طور سیستماتیک مدل استاندارد، مشخصات هسته، منطق انتخاب و تطبیق کاربرد نمد خرد شده برای پرههای نیروگاه بادی را بررسی میکند.
۱. نمد خرد شده برای پرههای نیروگاه بادی: الزامات اولیه موقعیتیابی و هسته
انحراف کیفیت در واحد سطح: ±5%
-میزان رطوبت: ≤0.2%
-استحکام کششی: ≥30–180 نیوتن بر 5 سانتیمتر (با افزایش وزن، این مقدار افزایش مییابد)
- نفوذپذیری: جذب سریع، حباب هوای کم، مناسب برای پرفیوژن خلاء
-مقاومت در برابر آب و هوا/مقاومت در برابر پاشش نمک: مدلهای فراساحلی نیاز به تقویت سازگاری ضد خوردگی دارند
پایداری: بدون ریزش پودر، بدون لایه لایه شدن، بدون پرز مو، مناسب برای لایه بندی خودکار
نمد خرد شده الیاف شیشهعمدتاً وظایف تقویت غیر اصلی یاتاقان، همگنسازی سطح، انتقال بین لایهای و مقاومت در برابر تغییر شکل در تیغه را بر عهده میگیرد. این ماده در ترکیب با پارچه یک طرفه، پارچه چند محوری، نمد پیوسته و نمد سطحی برای تشکیل یک لایه ساختاری کامل استفاده میشود.
2. فهرست مدلها و مشخصات نمد خرد شده تیغه بادی
مدلهای رایج در صنعت EMC (امولسیون)/CMC (پودر) هستند و عرض آنها معمولاً 1250/1040/2500 میلیمتر است. مدلهای زیر رایجترین مدلهای مورد استفاده برای تولید انبوه تیغه هستند.:
۱) مدل استاندارد مربوط به وزن گرم است
-EMC225: 225 گرم بر متر مربع، لایه انتقال نازک، سطح حساس
-EMC300: 300 گرم بر متر مربع، نیروی اصلی جهانی، پوسته/وب جهانی
-EMC450: 450 گرم بر متر مربع، تقویت با ضخامت متوسط، تقویت ناحیه نیرو
-EMC600: 600 گرم بر متر مربع، تقویت ضخیم، ضخیم شدن ریشه/لبه جلویی
-EMC900: 900 گرم بر متر مربع، تقویت سنگین، تقویت موضعی تیغههای بزرگ
۲) انتخاب نوع چسب
-نوع امولسیون EMC: استحکام بالا، یکنواختی خوب، سازگاری عالی با رزین، اولین انتخاب برای پرفیوژن در خلاء
- نوع پودری CMC: خیساندن سریعتر، هزینه کمتر، مناسب برای خمیر دستی/فرآیند کمکی
-نیروی باد فراساحلی، پرههای با مقاومت بالا: سری امولسیون EMC با اولویت
۳) تطبیق عرض و فرآیند
-1250 میلیمتر/1040 میلیمتر: تیغههای متوسط و کوچک، لایهبندی دستی
- 2500 میلیمتر و بالاتر: تیغههای بزرگ، لایهبندی خودکار، کاهش همپوشانی
۳. انتخاب بر اساس قطعه: چگونه میتوان نواحی مختلف پرهها را با هم تطبیق داد؟
۱) سطح بیرونی پوسته/لایه زیرین پوشش ژلی
توصیه شده: EMC225 / EMC300
نکات کلیدی: سطح صاف، کاهش سوراخهای ریز، بهبود ظاهر و مقاومت در برابر آب و هوا
۲) لایه اصلی پوسته (لایه گذار/تعادل)
توصیه شده: EMC300
نکات کلیدی: تعادل قدرت و نفوذ، بهترین تطابق با پارچه چند محوری
۳) تقویت کنارههای جان و کلاهک تیر
توصیه شده: EMC450
نکات کلیدی: سختی بالاتر، مقاومت برشی و پایداری سازهای بهبود یافته
۴) لبه جلویی، لبه پشتی، ناحیه ضخیم شدن ریشه
توصیه شده: EMC600 / EMC900
نکات کلیدی: تشکیل سریع لایههای ضخیم، کاهش تعداد لایهها و بهبود مقاومت در برابر ضربه
۵) پرههای نیروگاه بادی فراساحلی (پاشش نمک/رطوبت بالا)
- توصیه شده: پر کم مو EMC300/450 + عامل مرطوب کننده مقاوم در برابر هیدرولیز
نکات کلیدی: بهبود مقاومت در برابر پیری و کاهش خطر لایه لایه شدن
زمان ارسال: ۲۲ آوریل ۲۰۲۶


